

ГОСТ 5264-80
Коротко: межгосударственный стандарт устанавливает основные типы сварных соединений — стыковых, угловых, тавровых и нахлёсточных, — их конструктивные элементы (форма подготовленных кромок, характер шва) и размеры (толщина деталей, катет шва) при ручной дуговой сварке сталей и сплавов на железоникелевой и никелевой основах. Стандарт — база для программ обучения электрогазосварщика; требования охраны труда при сварочных работах — в Правилах по охране труда при электросварочных и газосварочных работах (приказ Минтруда № 884н).
О чём документ
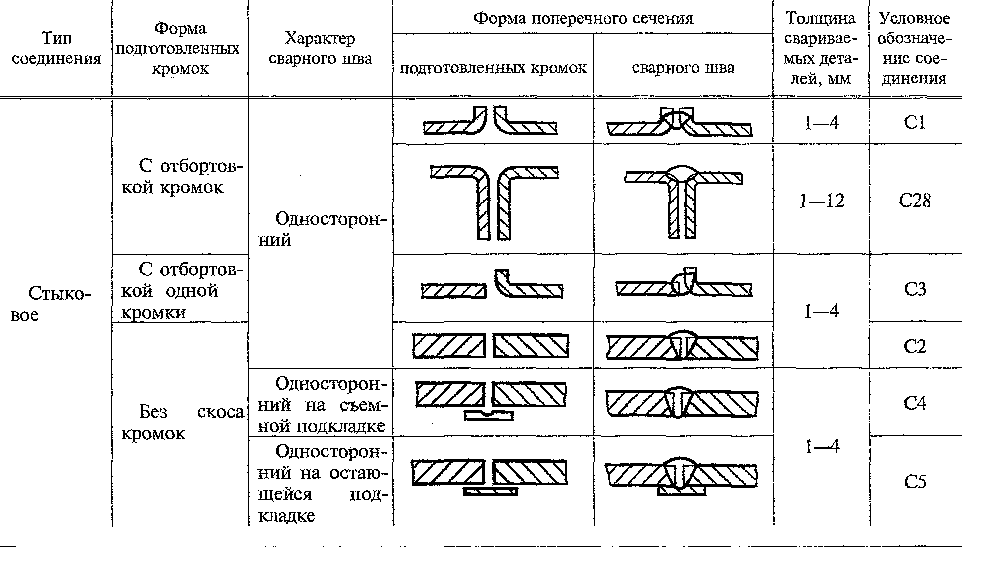
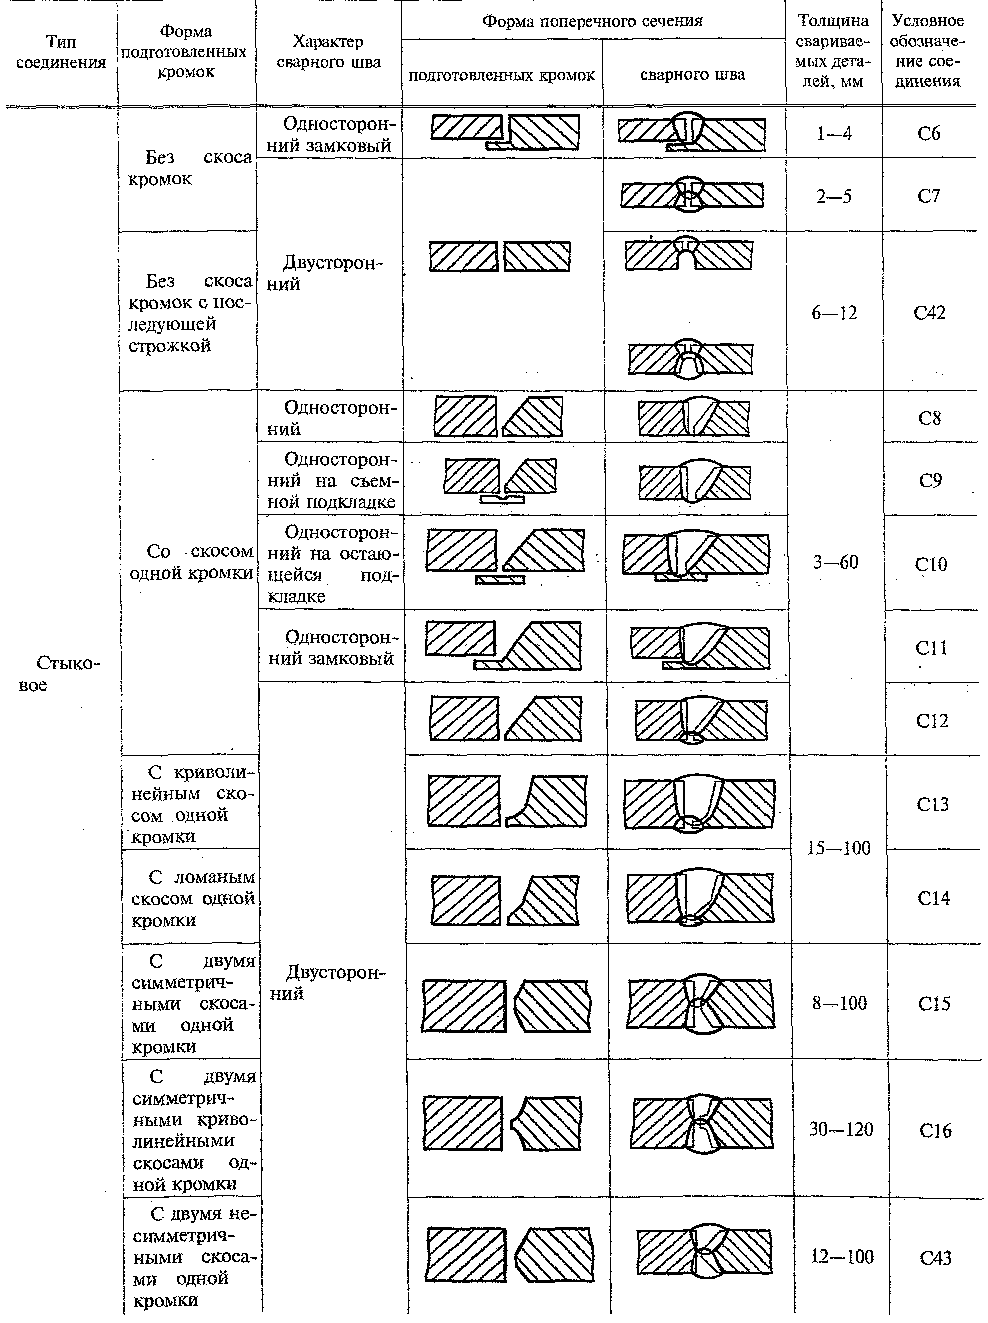
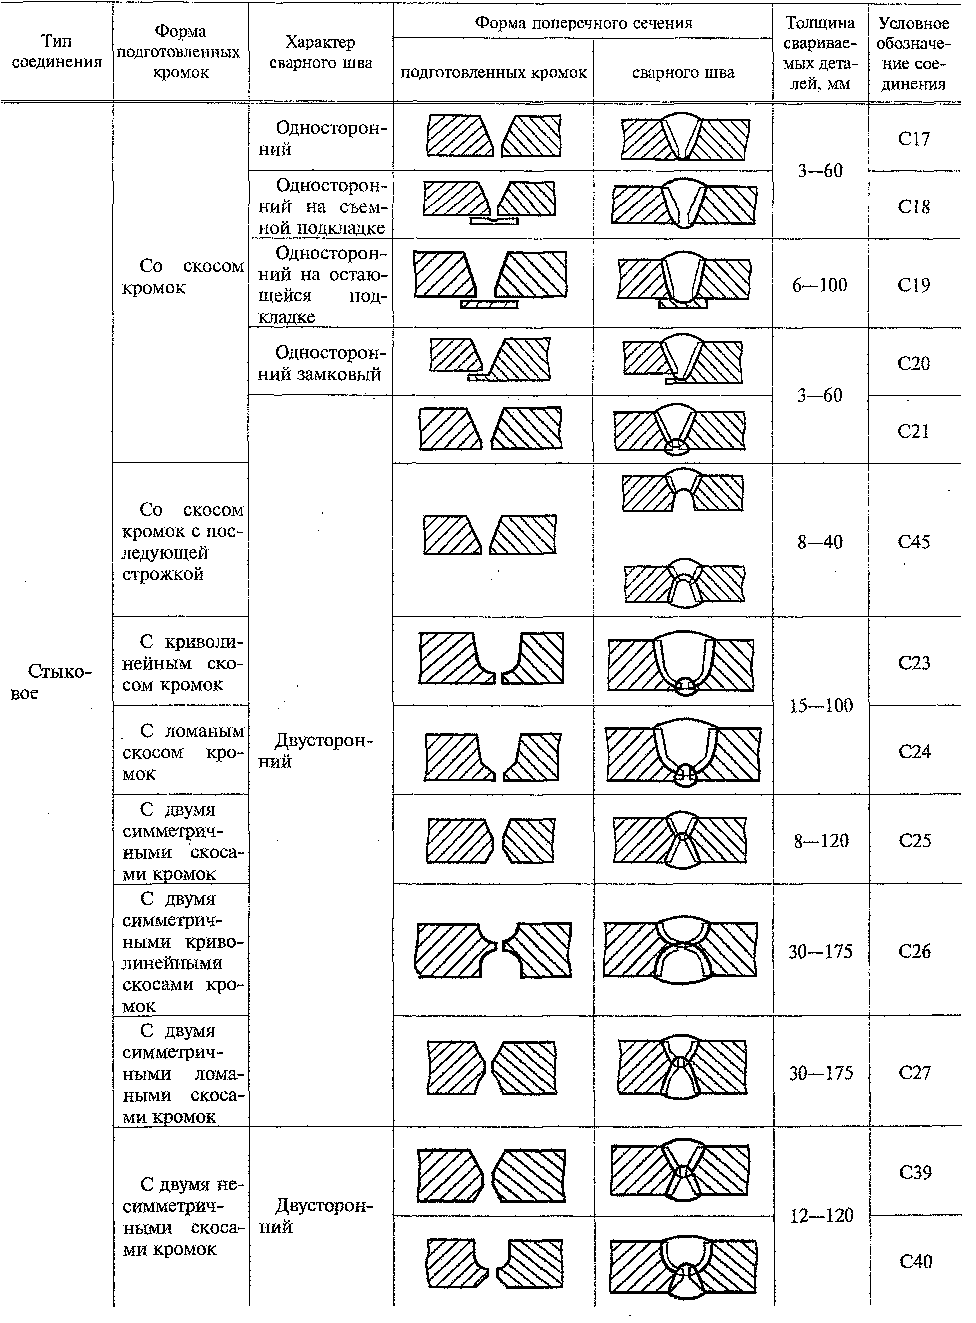
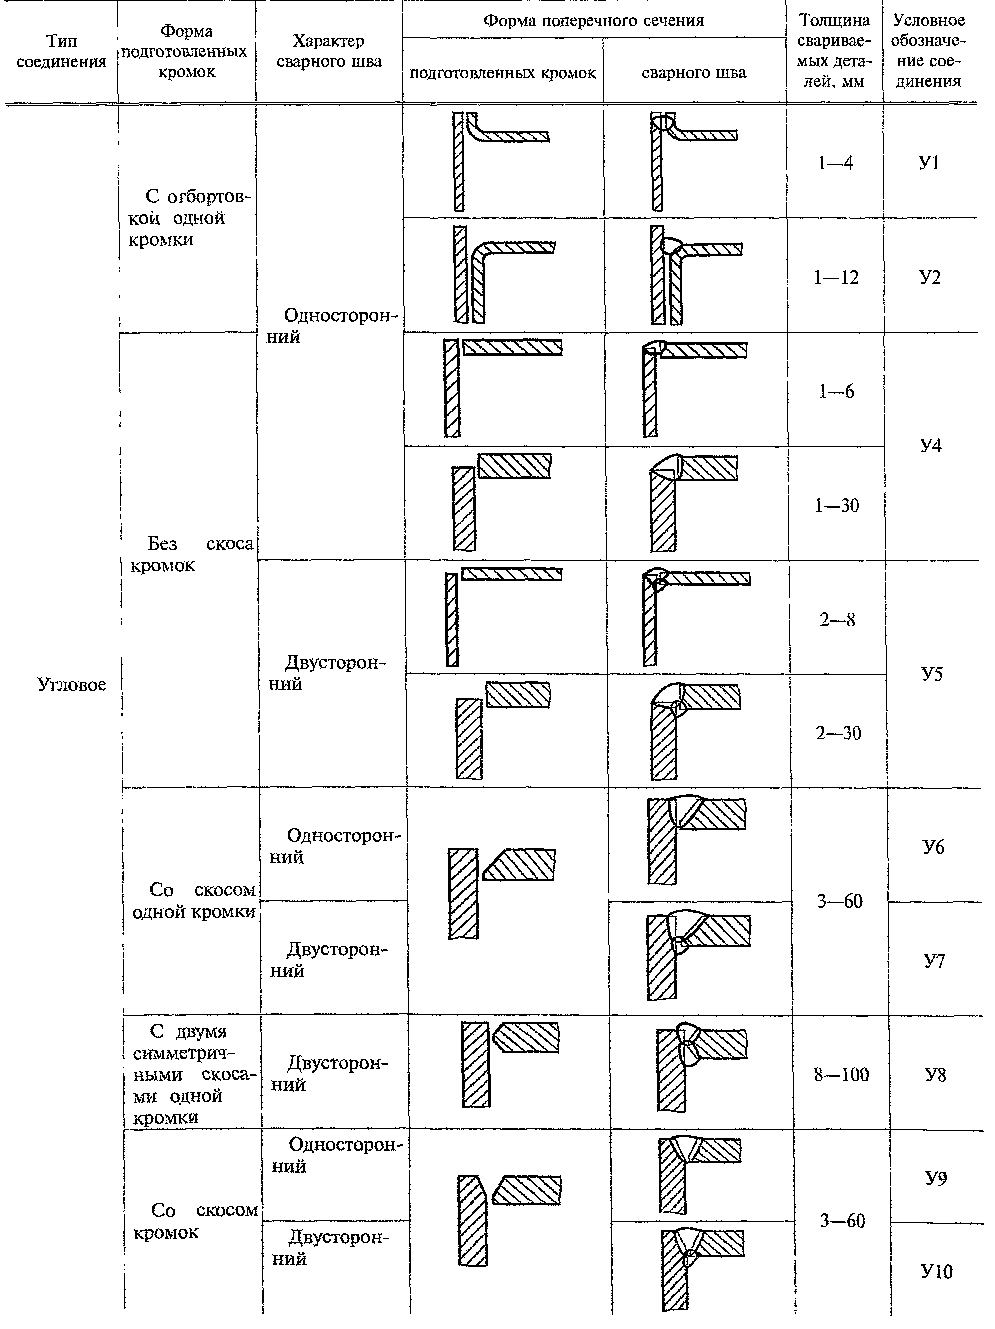
Стандарт устанавливает основные типы, конструктивные элементы и размеры сварных соединений из сталей, а также сплавов на железоникелевой и никелевой основах, выполняемых ручной дуговой сваркой (п. 1). Не распространяется на сварные соединения стальных трубопроводов по ГОСТ 16037-80 (п. 1). Соединения классифицированы по четырём типам — стыковые (условное обозначение «С»), угловые («У»), тавровые («Т») и нахлёсточные («Н») — и далее по форме подготовленных кромок (без скоса, со скосом одной или двух кромок, с отбортовкой) и характеру шва (односторонний, двусторонний, замковый, на подкладке): всего 54 таблицы конструктивных элементов (табл. 2–54, п. 3) с условными обозначениями от С1 до Н-номеров.
Ключевые положения и сроки
- Основные типы соединений (табл. 1) — стыковые, угловые, тавровые и нахлёсточные, каждый со своим диапазоном условных обозначений (например, С1–С45 — стыковые, У1–У10 — угловые, Т1–Т9 — тавровые, Н1–Н2 и далее — нахлёсточные) и диапазоном толщин свариваемых деталей от 1 до 175 мм в зависимости от типа шва и формы кромок.
- Сварка деталей неодинаковой толщины (п. 4, табл. 55) — если разница толщин превышает норму (1 мм при толщине тонкой детали 1–4 мм; 2 мм при 4–20 мм; 3 мм при 20–30 мм; 4 мм при свыше 30 мм), на более толстой детали делают скос кромки до толщины тонкой детали; размеры шва выбирают по меньшей толщине.
- Допустимое смещение кромок перед сваркой (п. 5) — не более 0,5 мм для деталей толщиной до 4 мм; 1,0 мм при 4–10 мм; 0,1 от толщины (но не более 3 мм) при 10–100 мм; 0,01 толщины + 2 мм (но не более 4 мм) при толщине свыше 100 мм.
- Катет углового шва (п. 9, приложение 1) — устанавливается при проектировании; не более 3 мм для деталей толщиной до 3 мм включительно и не более 1,2 толщины более тонкой детали при большей толщине; минимальные значения катета по пределу текучести стали и толщине — в приложении 1.
- Допуски углового шва (п. 13, приложение 3) — выпуклость и вогнутость шва допускаются до 30 % катета; предельные отклонения размера катета от номинала — от +1,0/−0,5 мм (катет 3–5 мм) до +3,0/−2,0 мм (катет свыше 12 мм).
- Монтажные и ремонтные допуски (пп. 6, 7, 15) — при монтажной сварке стыковых, тавровых и угловых соединений толщиной более 16 мм допускается увеличение зазора до 4 мм; при сварке не в нижнем положении — увеличение размера шва до 1–2 мм; в местах перекрытия швов и исправления дефектов — увеличение размеров шва до 30 % номинала.
Чертежи конструктивных элементов — частично
Стандарт содержит 54 таблицы с чертежами формы кромок и сечения шва для каждого условного обозначения соединения (табл. 2–54) — ниже приведена только сводная таблица 1 (общая классификация по типам, формам кромок и характеру шва). Отдельные чертежи каждого из более чем 70 конкретных соединений с размерами не воспроизведены — см. .problemy.yaml.
Частые вопросы
Что означает обозначение вида «С17» или «У4»?
Буква — тип соединения (С — стыковое, У — угловое, Т — тавровое, Н — нахлёсточное), число — порядковый номер конкретного конструктивного исполнения (форма кромок + характер шва) в таблицах 2–54 стандарта; например, У4 — угловое соединение без скоса кромок, односторонний шов, толщина деталей 1–30 мм.
Можно ли изменить катет углового шва по сравнению с чертежом?
Да, при применении электродов с более высоким временным сопротивлением разрыву, чем у основного металла, катет углового шва в расчётном соединении допускается уменьшить — значения приведены в приложении 2 стандарта в зависимости от отношения прочности металла шва к прочности основного металла.
Связь с другими НПА
- Приказ Минтруда № 884н от 11.12.2020 — Правила по охране труда при электросварочных и газосварочных работах — требования охраны труда при выполнении сварных соединений по настоящему стандарту.
- ГОСТ 5457-75 — ацетилен растворённый и газообразный технический, ГОСТ 5583-78 — кислород газообразный технический и медицинский, ГОСТ 9356-75 — рукава резиновые для газовой сварки и резки металлов — материалы и оснастка для газопламенных сварочных работ.
- Дополнительные — другие документы раздела.
Связки с базой знаний
- Обучение электрогазосварщика — программа обучения по профессии, использующей типы соединений настоящего стандарта.
- Ежегодная проверка знаний электрогазосварщика.
Полный текст документа
Приведена таблица 1 (сводная классификация типов соединений, форм кромок и характера шва) и текстовые пункты 4–16 с приложениями 1–3 (допуски по толщине, смещению кромок, катету углового шва). Таблицы 2–54 с чертежами каждого конкретного соединения — по официальному источнику (см. врезку выше).
Таблица 1 — Основные типы сварных соединений
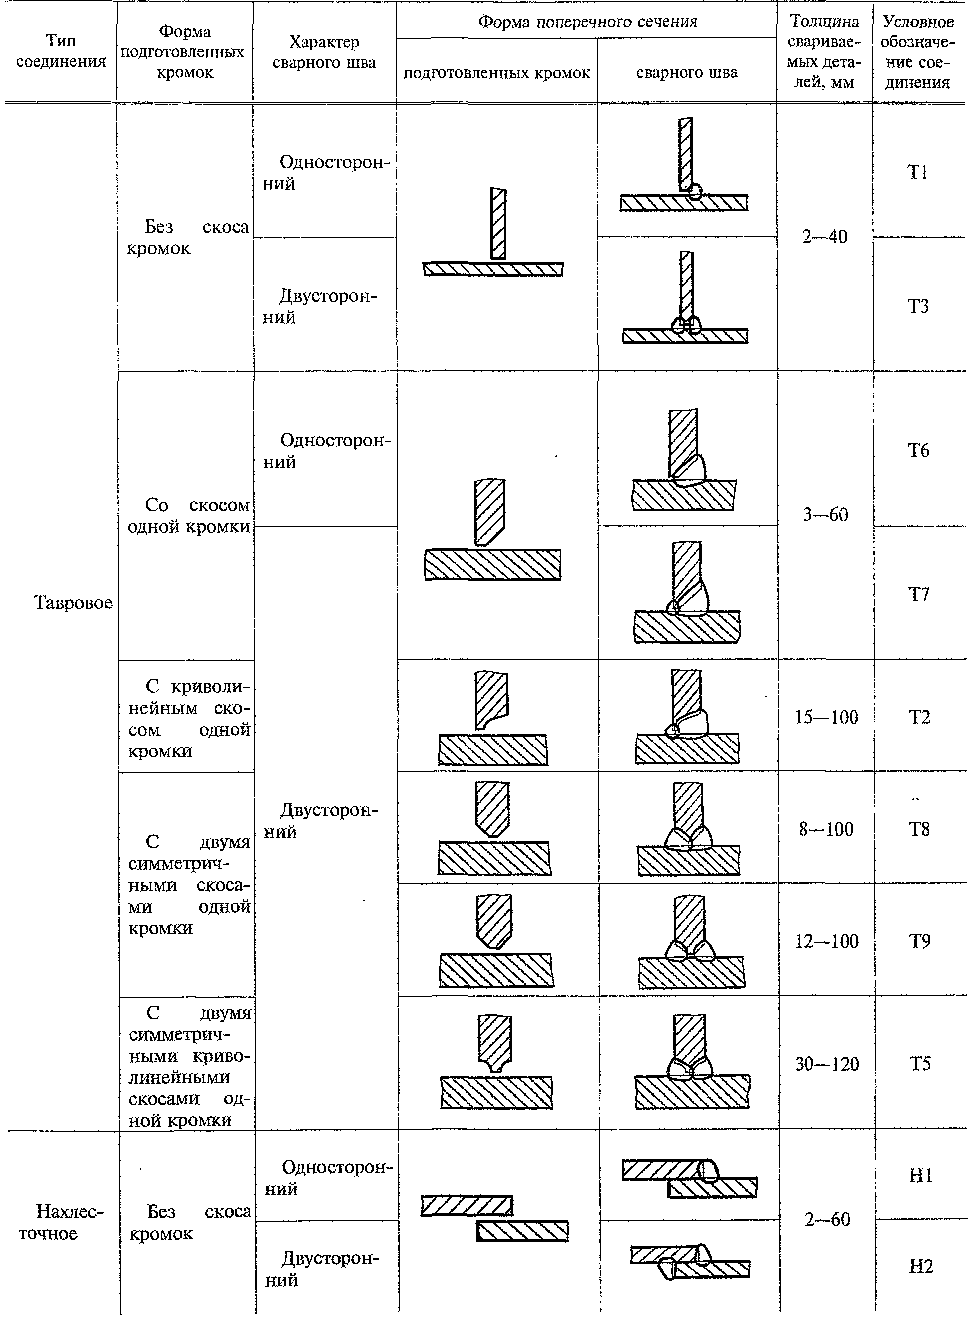
4–16. Общие требования к размерам и допускам
4. Сварка стыковых соединений деталей неодинаковой толщины при разнице, не превышающей значений таблицы 55, проводится так же, как деталей одинаковой толщины; конструктивные элементы кромок и размеры шва выбирают по большей толщине.
Таблица 55 — Допустимая разность толщин деталей
| Толщина тонкой детали, мм | Разность толщин, мм |
|---|---|
| От 1 до 4 | 1 |
| Св. 4 до 20 | 2 |
| Св. 20 до 30 | 3 |
| Св. 30 | 4 |
Для плавного перехода допускается наклонное расположение поверхности шва. При разности толщин свыше значений таблицы 55 на более толстой детали делают скос с одной или двух сторон до толщины тонкой детали; конструктивные элементы кромок и размеры шва выбирают по меньшей толщине.
5. Допускается смещение свариваемых кромок перед сваркой относительно друг друга не более: 0,5 мм — для деталей толщиной до 4 мм; 1,0 мм — для деталей толщиной 4–10 мм; 0,1 s, но не более 3 мм — для деталей толщиной 10–100 мм; 0,01 s + 2 мм, но не более 4 мм — для деталей толщиной более 100 мм.
6. В стыковых, тавровых и угловых соединениях толщиной более 16 мм, выполняемых в монтажных условиях, допускается увеличение номинального значения зазора (размера b) до 4 мм с соответствующим увеличением ширины шва.
7. При сварке в положениях, отличных от нижнего, допускается увеличение размера выпуклости шва не более: 1,0 мм — для деталей толщиной до 60 мм; 2,0 мм — для деталей толщиной свыше 60 мм.
8. При выполнении двустороннего шва с полным проплавлением перед сваркой с обратной стороны корень шва расчищают до чистого металла; для несимметричных соединений при строжке корня первого шва допускается увеличение размеров подварочного шва до размеров первого шва.
9. Размер и предельные отклонения катета углового шва К устанавливают при проектировании. Катет должен быть не более 3 мм для деталей толщиной до 3 мм включительно и не более 1,2 толщины более тонкой детали — при сварке деталей толщиной свыше 3 мм. Предельные отклонения — по приложению 3.
11. Минимальные значения катетов угловых швов — по приложению 1.
12. При применении электродов с более высоким временным сопротивлением разрыву, чем у основного металла, катет углового шва в расчётном соединении может быть уменьшен — значения по приложению 2.
13. Допускается выпуклость и вогнутость углового шва до 30 % его катета; вогнутость не должна приводить к уменьшению значения расчётного катета, установленного при проектировании.
14. Основные типы, конструктивные элементы и размеры настоящего стандарта допускается применять при сварке в двуокиси углерода электродной проволокой диаметром 0,8–1,4 мм.
15. В местах перекрытия сварных швов и в местах исправления дефектов допускается увеличение размеров швов до 30 % номинального значения.
16. При подготовке кромок ручным инструментом предельные отклонения угла скоса кромок могут быть увеличены до ±5° с соответствующим изменением ширины шва.
Приложение 1 (рекомендуемое). Минимальный катет углового шва в зависимости от предела текучести свариваемой стали (до 400 МПа и свыше 400 до 450 МПа) и толщины более толстого из свариваемых элементов — от 3 мм (толщина элемента 3–4 мм) до 12 мм (толщина элемента 40–80 мм). Минимальное значение катета не должно превышать 1,2 толщины более тонкого элемента.
Приложение 2 (рекомендуемое). Уменьшенный катет углового шва в зависимости от отношения временного сопротивления разрыву металла шва к временному сопротивлению разрыву основного металла (от 1,0 до 1,4) — например, при отношении 1,0 катет 20 мм соответствует катету 14 мм при отношении 1,4.
Приложение 3 (рекомендуемое). Предельные отклонения размера катета углового шва: от +1,0/−0,5 мм при номинальном катете 3–5 мм до +3,0/−2,0 мм при катете свыше 12 мм.
Официальный источник
Реестр национальных стандартов — protect.gost.ru (карточка ГОСТ 5264-80 — искать по номеру стандарта в разделе «Стандарты»; полный текст стандарта портал не публикует).